


Om du någonsin har arbetat med precisionstillverkning – oavsett om du tillverkar flygkomponenter, medicinsk utrustning eller anpassade verktyg – vet du att snäva toleranser och konsekventa snitt på tjocka material gör stor skillnad. I åratal har butiksägare och ingenjörer ställt mig en fråga om och om igen: "Vad är den maximala tjockleken på material som trådskuren EDM kan hantera?" Som en trådskuren EDM-leverantör med decennier av erfarenhet av att hjälpa tillverkare att lösa utmaningar inom bearbetning av tjocka delar, är jag här för att bryta ner vetenskapen bakom denna förmåga, vilka faktorer som påverkar den och hur modern EDM-teknik driver gränserna längre än någonsin tidigare.

Låt oss först klargöra vad wire cut EDM (electrical discharge machining) faktiskt gör. Till skillnad från traditionella bearbetningsmetoder som är beroende av fysisk skärkraft för att forma metall, använder EDM kontrollerade elektriska gnistor för att erodera bort material. En tunn, kontinuerligt rörlig tråd fungerar som elektrod, och arbetsstycket sitter i en dielektrisk vätska (vanligtvis avjoniserat vatten) som spolar bort eroderat skräp och stabiliserar gnistgapet. Denna beröringsfria process innebär att den kan skära hårda, ledande material – titan, rostfritt stål, verktygsstål, till och med Inconel – med precision på mikronnivå, oavsett materialhårdhet. Det gör den idealisk för tjocka delar där traditionell fräsning eller svarvning skulle kämpa med skrammel, verktygsslitage eller nedböjning.
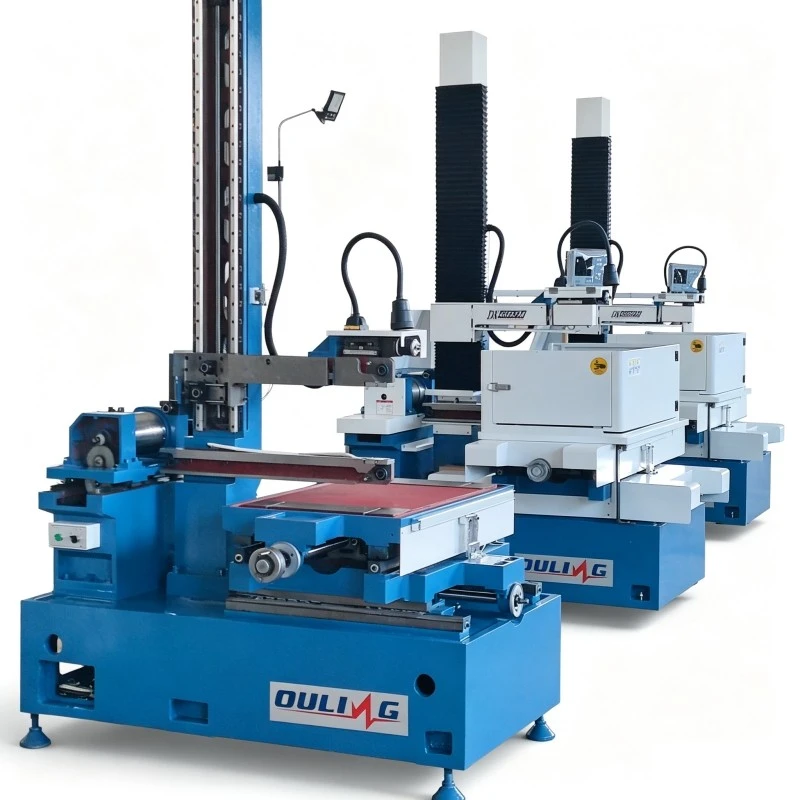
Nu, det korta svaret på "maximal tjocklek": det är inte ett nummer som passar alla, och det beror på flera nyckelfaktorer, till att börja med vilken typ av EDM-maskin du använder. Låt oss börja med de vanligaste kategorierna för medelstora och tjocka materialarbeten: medelhastighets wire EDM, höghastighet wire EDM och multipel-cut EDM. I decennier toppade ingångsnivåer av tråd-EDMs cirka 12 tum (300 mm) av materialtjocklek, men modern design har utökat det dramatiskt. Till exempel vårHigh Clearance Medium Speed Wire EDMär konstruerad speciellt för att rymma större arbetsstycken utan att offra skärstabilitet, med en standard maximal arbetshöjd (dimensionen som direkt översätts till materialtjocklek) på upp till 16 tum (400 mm) på många modeller. Men om du behöver ännu mer utrymme att arbeta, vårStor storlek Medium Speed Wire EDMLine är byggd för att klara arbetshöjder på upp till 31,5 tum (800 mm) – det är över 2,5 fot av kontinuerlig, exakt skärning, även i tät metall.
Vänta, du kanske undrar: hur får man en tråd att nå och skära igenom 2,5 fot material? Det är där trådens design, spolningssystemet och strömförsörjningstekniken spelar in. Låt oss prata om mekaniken för att skära tjockt material. När du arbetar med tunna delar (under 6 tum) kan tråden röra sig med en snabbare hastighet eftersom gnistgapet är lätt att underhålla och skräp behöver inte resa långt för att spolas bort. Men när materialtjockleken ökar, dyker två stora problem upp: för det första kan skräp fastna i det djupa gnistgapet, vilket orsakar kortslutningar, ojämna skärningar eller trådbrott. För det andra måste tråden bibehålla konsekvent spänning längs hela sin längd, även när den är utsträckt över 2 eller 3 fot mellan de övre och nedre styrningarna. Om spänningen varierar kommer klippet att försvinna, eller så snäpper tråden av mitt i processen.
Det är därför EDM-maskiner med tjockt material som vårOL530CR Precision Medium Speed Wire EDMhar avancerade slutna trådspännsystem och dielektrisk högtrycksspolning. Spänningssystemet justeras automatiskt när tråden matas, och håller den stram och rak även när man böjer sig över stora arbetsstycken, medan spolningssystemet använder riktade, högflödesmunstycken i både toppen och botten av snittet för att snabbt trycka ut skräp ur springan. Det är en balans: för lite tryck och skräp förblir fast; för mycket tryck och det kan avleda tråden, vilket förstör precisionen. Vårt ingenjörsteam ägnade år åt att förfina den balansen för applikationer med tjocka delar, och vi har låtit kunder skära 24-tums tjockt rostfritt stål med denna maskin och hålla ±0,001 tum toleranser genomgående.
En annan faktor är vilken typ av tråd som används. Mässingstrådar är vanligast, men för tjockare material vänder sig många butiker till zinkbelagda mässings- eller koppartrådar. Dessa ledningar har högre ledningsförmåga och bättre erosionsbeständighet, så de kan bibehålla gnistor längre utan att gå sönder, även vid djupa skär. VårHigh Speed Wire EDM-maskinLine är till exempel utformad för att köras med högre trådhastigheter för grovbearbetning av tjocka material, med hjälp av specialiserade trådar som tar bort mer material snabbt samtidigt som skärkvaliteten bevaras. För efterbehandling av snitt på tjocka delar rekommenderar vi långsammare trådhastigheter med trådar med mindre diameter (ned till 0,004 tum) för att uppnå jämnare ytfinish, vanligtvis runt Ra 0,8 μm, även om det kan variera beroende på material.
Låt oss nu ta itu med en vanlig missuppfattning: vissa tror att den maximala tjockleken bara begränsas av maskinens fysiska arbetstankstorlek, men det är inte sant. Arbetstankens storlek avgör hur stort arbetsstycket totalt sett kan vara, men som vi pratade om tidigare är "tjockleksgränsen" specifik för den vertikala dimensionen mellan de övre och nedre trådstyrningarna. Det finns också nischade fall där du kan gå ännu tjockare med multipla-cut EDM-processer, som vårOL3545FM Multipel skärtrådsskärning EDM. Den här maskinen använder en skärstrategi med två eller tre steg: ett grovbearbetningspass tar bort det mesta av materialet med hög hastighet, sedan justerar en halvfinish och en finishpass gnistgapet och trådhastigheten för att skärpa toleranserna. För mycket tjocka delar – över 30 tum – är den här flerpassagemetoden mer tillförlitlig än en enda passage, eftersom den minskar belastningen på tråden och spolar bort skräp mer effektivt för varje efterföljande pass. Vi har arbetat med en kund inom olje- och gasindustrin som behövde en skräddarsydd komponent för en brunnshuvudventil, tillverkad av 36-tums tjockt A2-verktygsstål. Vi använde OL3545FM med en tre-pass strategi, och de slutade med en del som uppfyllde alla deras dimensionella krav, som de inte kunde få från traditionell bearbetning.
Naturligtvis handlar det inte bara om maximala antal – praktisk tillämpning spelar också roll. Även om en maskin är klassad för 31,5 tum måste du ta hänsyn till materialtyp och ledningsförmåga. För icke-järnmetaller som aluminium, som har högre värmeledningsförmåga, kan skärtjockleken vara lite mer begränsad eftersom värmen försvinner snabbare, vilket gör det svårare att upprätthålla konsekventa gnistor. För hårdare material som volframkarbid eller Inconel kan den maximala tjockleken vara något lägre än för mjukt stål, eftersom gnistorna måste erodera ett mycket tätare material. I genomsnitt, för ledande metaller, kan en modern medelhög eller hög hastighet tråd-EDM på ett tillförlitligt sätt skära mellan 16 tum (400 mm) och 31,5 tum (800 mm) i tjocklek, med specialiserade multi-pass processer som går ännu högre för lågtolerans, icke-kritiska egenskaper.
Jag har sett på egen hand vad som händer när en butik försöker ta sig bortom en maskins designade tjockleksgräns. Förra året kom en kund till oss efter att de försökte skära en 28-tums tjock titandel på en EDM på ingångsnivå som de hade köpt begagnat. Tråden gick sönder tre gånger i mitten av skärningen och deras toleranser var 0,008 tum borta - långt utanför deras krav. Problemet var inte själva materialtjockleken, det var maskinens grundläggande spänn- och spolsystem, som inte kunde hantera det djupa gnistgapet. Vi installerade vår OL530CR, justerade deras multipass-strategi och de kapade samma del på 12 timmar (istället för de beräknade 20 timmarna de hade planerat) med noll trådbrott och toleranser på ±0,0015 tum. Det är skillnaden mellan en maskin byggd för arbete med tjocka material och en som inte är det.
Så när är det värt att investera i en maskin som klarar maximal tjocklek över 16 tum? Om du tillverkar stora verktyg för bilstämpling, strukturkomponenter för flygindustrin, olje- och gasdelar eller delar av tung utrustning är svaret nästan alltid ja. Traditionell bearbetning av tjocka delar kräver stora, dyra verktyg, genererar mycket värme som kan skeva materialet och lämnar hög restspänning. Trådskuren EDM undviker allt detta eftersom det inte finns någon kontaktkraft, och den dielektriska vätskan kyler arbetsstycket när det skär. Även om du bara har några tjocka delar per år, kommer konsistensen och precisionen du får från EDM att spara tid och pengar jämfört med omarbetning av delar som var dåligt bearbetade.
Om du fortfarande undrar vilken tjocklek som är rätt för din applikation, här är en snabb checklista: först, mät den maximala tjockleken på delarna du behöver skära, plus lägg till 2-3 tum för alla fixturer du behöver (för att säkra arbetsstycket till maskinbordet). För det andra, överväg dina toleranskrav: om du behöver precision under ±0,002 tum, vill du ha en maskin med avancerad spänning och spolning, som OL530CR eller Large Size Medium Speed-serien. För det tredje, tänk på ytfinish: om du behöver en jämn finish utan efterbearbetning, leta efter en maskin med flera skärmöjligheter, som OL3545FM.
I slutet av dagen är den maximala tjockleken av trådskuren EDM inte längre begränsad till några tum. Modern teknik har drivit den gränsen till 2-3 fots intervallet, med rätt maskininställning, trådtyp och processstrategi. Men att välja rätt maskin handlar inte bara om antalet – det handlar om att matcha maskinens kapacitet till dina specifika delar och behov. Om du är redo att utforska vad trådskuren EDM kan göra för dina applikationer med tjocka delar, är vi här för att hjälpa dig. Vårt team har stöttat hundratals tillverkare i olika branscher, från små jobbbutiker till stora flygindustrin, för att hitta rätt EDM-lösning för deras tjocka materialutmaningar.
Referenser
- Kunieda, M., Lauwers, B., Rajurkar, KP, & Schumacher, BM (2005). Avancera EDM genom grundläggande insikt i processen. CIRP Annals, 54(2), 64-87.
- McGeough, JA (2002). Avancerade metoder för bearbetning. Chapman & Hall.
- Deshpande, A., & Doloi, B. (2019). Elektrisk urladdningsbearbetning av tjocka sektioner: utmaningar och lösningar. Materials and Manufacturing Processes, 34(12), 1321-1335.
- Tooling & Manufacturing Association. (2021). Precisionsbearbetning för tjocka metallkomponenter: bästa praxis. TMA Technical Report Series.
- AB EDM Engineering Team. (2023). Designparametrar för EDM-maskiner med medelhög hastighet i stort format. Intern vitbok.